


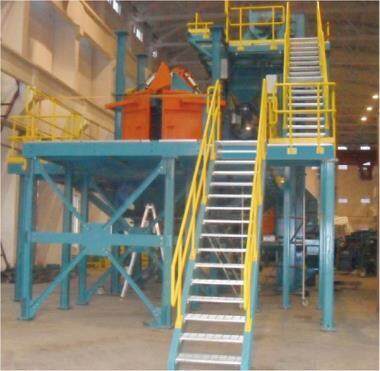
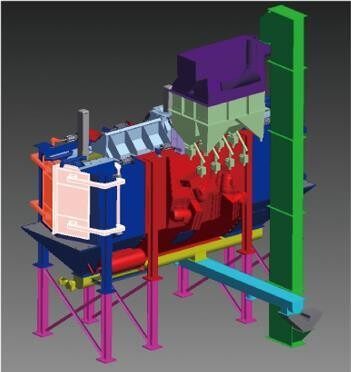
アノードショットブラストクリーニングマシン
China's aluminum industry has been making unremitting efforts to improve various economic and technical indicators for a long time and has made certain progress in current efficiency, power consumption and other aspects. However, due to various reasons, the consumption of anode carbon is not very satisfactory. The consumption rate of the anode carbon block in the 200kA prebaked cell of aluminum electrolysis is approximately 1 . 44cm/d、およびアノード炭素ブロックのサービス寿命は一般に28日間.である場合、電解質がアノード鋼の爪を侵食します.は侵食された鋼鉄の爪とリン酸鉄のリングが溶けているだけでなく、溶けた鋼に溶けても、酸化鋼に溶けます。溶融アルミニウムのグレードの改善{.アノードスチールクローショットブラストマシンの炭素リングを保護する技術は、製品が鋼の爪のサービス寿命を増やし、電解アルミニウムの品質を向上させるために非常に必要です。
電解アルミニウムアノード用のスチールクローショットブラストマシンは、電解アルミニウム植物のアノードアセンブリワークショップでますます広く使用されています{.
電解アルミニウム産業では、重要な導電性アクセサリーとしてのアノード鋼の爪は、生産代謝回転サイクル中に爪ヘッドの表面の導電性に影響を与える不純物に付着する傾向があります。不十分な結果、および生産プロセスの技術的パラメーターと大規模生産の要件を満たすことができません.
現在、アルミニウム産業では、アノードアセンブリの鋼鉄の爪は一般に、既存のグラファイトコーティングプロセスでグラファイトコーティング{.}のグラファイトコーティングのプロセスで単純な機器や単一の方法などの問題を抱えています。鋼の顎のグラファイトコーティングの濃度と均一性{.グラファイト溶液には大量の水が含まれており、グラファイトコーティング効果が不十分で、グラファイト沈降が容易、圧縮空気パイプラインの詰まりさえもなります.は、溶けたグラフィットの濃度と均一性を保証する不可能です。鋳造、鋳造品質に影響を与え、高リスクをもたらします.圧縮空気のユニット消費量は.増加しました
技術的な実装要素
上記の技術的な問題に応じて、アノードスチールクローショットブラストマシンは、既存のテクノロジーの欠陥を克服するために、低い清掃コスト、優れたクリーニング効率、大気汚染の回避を備えた電解アルミニウムスチールクロークリーニングデバイスを提供します.}
アノードクローとアノードロッドスローフォースクリーニングマシンは、スローフォースクリーニングを通じてアノードクローとアノードロッドの表面を洗浄するための専用のデバイスであり、アノード表面の残留電解質とフローティング炭素を除去し、伝導率を向上させ、鋼爪のクロスビームの下の鋼爪頭の一部をきれいにします{1}
スチールクローショットブラストマシンが稼働している場合、ガイドロッドグループは、サスペンションチェーン{.によってマシン内のマシン内のクリーニング位置に送られます{.}。サスペンションチェーン上の回転トラックはガイドロッドグループを回転させ、ショットブラストマシンは.}を開きます。鋼の爪の表面のその他の衝動{.エジェクターが下部スクリューコンベヤーに落ちた後の鋼のショットと電解質およびその他の不純物は.スクリューコンベアにバケツエレベーターに送ります。スクリーニング.分離されたスチールショットはリサイクルのためにストレージビンに入り、電解質やその他の不純物は機器から排出されます.


